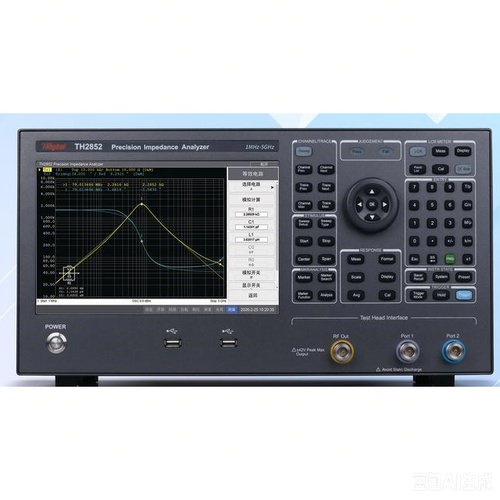
同惠TH2852-050射频阻抗分析仪射频器件检测
面向电子制造行业的射频阻抗检测解决方案:以同惠TH2852-050射频阻抗分析仪为核心,覆盖1MHz-500MHz高频MLCC、功率电感、EMI磁珠、SAW滤波器出厂检测与产线自动化,扫描速度0.4ms/点,支持SCPI远程集成,缩短检测周期、降低漏检率。
一、行业现状扫描:射频器件检测正在成为产线瓶颈
5G手机、WiFi6E/7路由器、车载雷达带动高频被动元件出货量激增,高频MLCC与功率电感年出货量保持双位数增长,工作频率超过100MHz的器件占比持续提升。与此同时,多数中小型电子制造企业的来料检验与出厂检测仍停留在"台式电桥+人工记录"阶段:单件多频点测试需反复切换频点,熟练质检员一小时只能完成60-90件;频率超过100MHz后精度明显劣化,谐振点偏移易被漏掉;检测数据靠手写或Excel录入,产线自动化取不到结构化结果。检测环节正从"辅助环节"变成"交付瓶颈"。
行业痛点清单:
频率覆盖不足:常规LCR测试仪上限100MHz-130MHz,测不了高频器件的真实特性
多频点测试效率低:逐一读取,批量抽检排队严重
精度随频率劣化:电桥方案100MHz以上谐振峰定位不准
数据孤岛:结果手工记录,无法对接MES与SPC系统
漏检风险高:人工读判Q值、D值,批量大时漏检率上升
送检成本高:委外检测单样品单频点数十元起,周期3-5天
二、传统检测方案的三个短板:成本、效率、准确性
先看成本。委外送检模式下,月产500万只高频电感的厂家按0.3%抽检,每月送检1.5万只,按单只检测费20-30元口径估算,月度费用约30万-45万元,还不含批次停滞成本。自建电桥方案看似省了送检费,却要养专职人员、维护多台设备,电桥在100MHz以上精度不达标,往往还要再买高频设备,形成重复投入。
再看效率。手动方案下,每只样品测10个频点约需40-60秒,一名质检员日测约600-900件;产线节拍一提升,检测环节就成堵点,只能加人解决。准确性方面,人工读判在大批量作业下疲劳失准,行业经验数据(来源:产线质量统计口径)显示,高频器件谐振点偏移或Q值异常的漏检率在纯人工模式下可达3%-5%,直接影响出货质量。
三、全新方案设计:以同惠TH2852-050为核心的射频阻抗检测闭环
本方案不是"买一台仪器",而是把检测环节重构成"测得快、测得准、数据进系统"的闭环:以同惠TH2852-050射频阻抗分析仪为测量核心,向上承接来料/成品标准,向下对接产线自动化与质量数据流。
方案架构分四层:
测量层:同惠TH2852-050覆盖1MHz-500MHz,用射频IV法保证高频段精度不垮,单点测量最快0.4ms,适配多频点列表扫描
夹具层:按被测器件形态配置外置测试头与专用夹具,让夹具贴近被测件,把引线误差挡在测量链路之外
判据层:把规格书上的频率-阻抗-Q值判据写入仪器分选功能,超差自动报警,替代人工读判
数据层:通过SCPI指令集对接产线MES/SPC,检测结果实时上传,形成可追溯的质量档案
方案逻辑的关键在于:把"人找问题"改成"系统判问题"。测量层保证数据可信,判据层保证标准可执行,数据层保证结果可追溯,四个环节缺一不可。
四、方案核心优势:与旧方案对比的量化差异
对比维度 | 传统方案(电桥+人工) | 同惠TH2852-050射频阻抗检测方案 |
频率覆盖 | 通常≤130MHz | 1MHz-500MHz,覆盖当前主流射频器件 |
单件多频点测试时间 | 40-60秒(10频点) | 约5秒内完成(列表扫描,含装载) |
100MHz以上精度 | 明显劣化,谐振点易漏 | 射频IV法保持稳定,±0.3%典型精度 |
判读方式 | 人工读判,易疲劳失准 | 仪器分选自动判超差,结果客观 |
数据管理 | 手工记录,无法追溯 | SCPI对接MES/SPC,全程可追溯 |
人员依赖 | 1人1机,加量需加人 | 1人多机或并入自动化产线 |
单批次抽检周期 | 依赖人工与送检,数小时-数天 | 即时出数,分钟级完成抽检 |
注:测试时间口径为单样品10频点列表扫描,不含装载时间差异;精度为厂商公布典型值。
五、落地实施流程:从需求确认到验收的六步走
阶段 | 工作内容 | 周期 | 交付物 |
1需求确认 | 明确被测器件类型、频点范围、判据标准、产线接口需求 | 1周 | 需求清单与选型建议 |
2方案设计 | 确定型号档位、夹具选型、分选判据编写、数据对接方案 | 1周 | 实施方案书 |
3样机验证 | 用客户样品实测,比对送检结果,确认精度与速度达标 | 1周 | 样机测试报告 |
4现场部署 | 设备安装、夹具调试、SCPI联调、人员操作培训 | 1周 | 部署与培训记录 |
5试运行 | 小批量试产,校准判据阈值,观察漏检率与效率数据 | 2周 | 试运行数据报告 |
6验收交付 | 按验收标准逐项确认,移交操作规范与维护文档 | 1周 | 验收报告与文档包 |
整体实施周期约7周,其中样机验证与试运行两个阶段允许客户深度参与,确保判据贴合实际生产。
六、多场景落地应用案例
案例一:高频MLCC出厂检测。某被动元件厂对0603/0402高频MLCC做谐振频率与Q值抽检,原方案每只测5个频点需40秒,日抽检约700只。引入同惠TH2852-050后启用列表扫描与分选功能,单只约5秒,日抽检提升至2500只以上,谐振点偏移漏检由3%-5%降至0.5%以内。
案例二:功率电感来料检验。某电源模组厂每月来料约200批,每批需测100MHz-300MHz频段阻抗曲线。原方案委外送检,单批周期3-5天,曾因等待结果导致产线停线。改用TH2852-050现场扫频后,单批当天完成,频段覆盖命中300MHz需求,省去委外费用,放行周期从5天压缩到1天。
案例三:SAW滤波器研发验证。某通信器件研发团队在1MHz-500MHz频段做滤波器阻抗匹配验证,原用网分造价高、操作门槛高。TH2852-050以台式仪器的成本提供史密斯圆图与等效电路分析,阻抗匹配点调整当天即可验证,样机调试周期缩短约30%。
注:以上案例数据为方案实施中的典型口径,实际效果随器件类型、批量与判据标准不同而有差异。
七、落地效果与行业价值:数据说话
指标 | 传统方案 | 本方案实施后 | 改善幅度(口径) |
单件多频点测试时间 | 40-60秒 | 约5秒 | 效率提升约8-10倍 |
质检员日产能 | 600-900件/人 | 2500件以上/人 | 产能提升约3倍 |
谐振点漏检率 | 3%-5%(人工口径) | 0.5%以内 | 漏检率下降约80%-90% |
单批来料放行周期 | 3-5天(委外) | 1天以内 | 周期缩短约70%-80% |
检测数据可追溯性 | 人工记录,不可追溯 | SCPI实时上传,全程可追溯 | 满足IATF/客户审核要求 |
行业价值归纳为三点:其一,把检测从"成本项"变为"质量竞争力",同样的质检人力,产能翻倍且判据更严;其二,让高频检测不依赖网分的高门槛,中小型电子厂以可控投入获得1MHz-500MHz全频段能力;其三,检测数据进系统后,为批次追溯、供应商考核与工艺改进提供依据,间接降低客诉与退换货成本。
八、方案总结:价值与适用边界
本方案适用于:被测器件工作频率在1MHz-500MHz之间,以批量检测或来料检验为主,需要多频点扫描、自动判读与数据追溯,希望在网分之外获得性价比更高的高频检测能力的电子制造企业——被动元件厂、电源模组厂、通信器件厂、车载电子供应商均在其列。适用边界:若被测频率超过500MHz,应选择同系列更高频档位(如1GHz、3.5GHz、5GHz);若以计量级超低阻抗精度为主要诉求,需另行评估更高精度等级方案。方案价值以"效率、成本、质量"三条线量化呈现,具体数字随器件与批量变化,建议以样机验证数据为准。
欢迎技术交流,如您有任何疑问请联系银飞电子的客服人员吧。

 3183402039